materiali
Nylon PA12 in SLS: la guida al materiale
Proprietà, tolleranze e applicazioni del Nylon PA12 sinterizzato: perché è il materiale di riferimento per piccole serie funzionali senza supporti.
Se dovessimo scegliere un solo materiale per coprire l'80% delle applicazioni funzionali industriali, sarebbe il Nylon PA12 sinterizzato in SLS. È il punto di equilibrio tra prestazioni meccaniche, libertà geometrica e costo, e il motivo per cui è il materiale standard delle piccole serie in produzione additiva. Quando i pezzi crescono di numero o di dimensioni, lo stesso PA12 si stampa anche in MJF.
Che cos'è la sinterizzazione laser del PA12
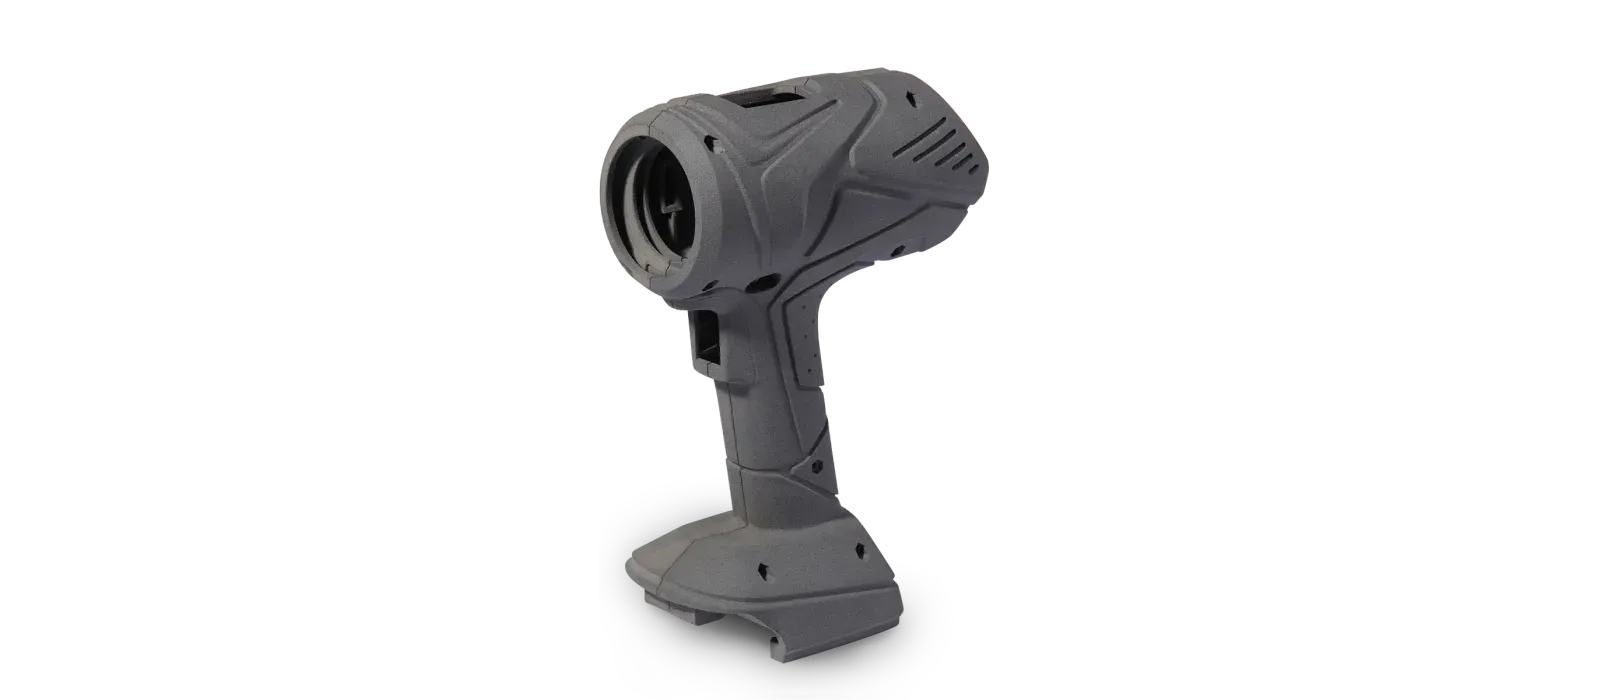
Nell'SLS un laser sinterizza selettivamente polvere di poliammide 12, strato dopo strato, dentro un letto di polvere che sostiene il pezzo da solo: niente strutture di supporto, quindi niente cicatrici di rimozione e piena libertà geometrica. In camera si stampano decine di pezzi contemporaneamente (nesting), ed è questo ad abbattere il costo unitario dei lotti.
Le proprietà che contano
| Proprietà | Valore tipico PA12 SLS |
|---|---|
| Densità | ~1,01 g/cm³ |
| Resistenza a trazione | 48 MPa |
| Allungamento a rottura | 20% |
| Modulo elastico | ~1.700–1.900 MPa |
| HDT | 171 °C |
| Isotropia (XY vs Z) | ~85–90% |
| Temperatura di fusione | ~180 °C |
| Finitura | opaca, leggermente granulosa, Ra 8–12 μm as-built; sabbiatura inclusa |
Trazione, allungamento e HDT sono i valori del nostro catalogo materiali. L'HDT misura la deformazione sotto carico in una prova di breve durata: non è la temperatura d'esercizio continuativa del pezzo.
Il dato chiave è l'isotropia all'85–90%: a differenza dell'FDM, che si ferma al 70–80%, un pezzo SLS ha resistenza quasi uguale in tutte le direzioni. Si progetta come si progetterebbe uno stampato a iniezione, senza ragionare troppo sull'orientamento dei layer.
Quando scegliere il PA12 (e quando no)
Sceglilo per: piccole serie funzionali (10–500 pezzi), dime, posaggi e chele robotiche, scocche e carter, snap-fit e cerniere integrate, prototipi da testare sotto carico reale.
Guarda altrove se: servono temperature continuative oltre i ~100 °C o ambienti chimici estremi (→ super-polimeri), rigidezza da metallo su carichi orientati (→ fibra continua CFC), un pezzo che deve restare in metallo (→ stampa 3D in metallo LPBF), o finitura estetica liscia ad alta definizione (→ MSLA).
Una nota sulla tenuta: as-built la superficie SLS è leggermente porosa. Per parti stagne a fluidi o gas si applica una sigillatura (vapor smoothing, resina infiltrata o verniciatura).
PA12 SLS vs PA-CF FDM: il dubbio più frequente
Il nylon-carbonio in FDM è più rigido lungo il piano di stampa e più economico sul pezzo singolo grande; il PA12 SLS vince su isotropia, geometrie complesse e lotti. Regola rapida: carico multidirezionale o quantità → SLS; rigidezza planare su pezzo singolo → PA-CF. In preventivo confrontiamo le due strade quando il pezzo è al confine.
PA12 in SLS o in MJF?
La SLS resta la strada per prototipi e lotti contenuti; il PA12 in MJF conviene quando la serie cresce o il pezzo deve essere già a tenuta. In concreto:
- Dimensioni: la SLS lavora fino a 330 × 330 × 565 mm, la MJF fino a 380 × 284 × 380 mm; i volumi sono dello stesso ordine e decide l'ingombro del pezzo.
- Serie più numerose: la MJF rende al meglio quando i pezzi riempiono il suo volume di stampa in un unico ciclo.
- Tenuta senza trattamenti: il PA12 MJF è denso e a tenuta, mentre in SLS serve la sigillatura.
Il polimero base è lo stesso, con 48 MPa a trazione in entrambi i processi: si può validare il progetto in SLS e passare alla MJF per la produzione. Volumi, materiali e tempi dei due processi sono messi a confronto in MJF vs SLS: quale scegliere.
Tolleranze e progettazione
Di stampa si ottiene tipicamente ±0,3% (minimo ±0,3 mm); fori e accoppiamenti critici si portano a tolleranza con una ripresa leggera. Spessori minimi consigliati ~1 mm, dettagli in rilievo da 0,5 mm. Per il quadro completo: Tolleranze nella stampa 3D industriale.
Su cosa lo stampiamo
Il nostro reparto SLS lavora su un volume di stampa fino a 330 × 330 × 565 mm, con gestione interna della polvere e refresh rate controllato: qualità ripetibile lotto dopo lotto. Scegli la fascia di consegna: Express in 48–72 ore per le urgenze, Rapido in 5 giorni per lotti fino a 50 pezzi, Economy in 7+ giorni a prezzo ridotto. Per il PA12 in MJF i tempi sono indicati nel preventivo.
Prova il materiale sul tuo pezzo
Carica il CAD dal form preventivo: se il PA12 è la scelta giusta te lo confermiamo entro 24 ore lavorative, insieme al processo più adatto tra SLS e MJF. E se non lo è, ti proponiamo l'alternativa con il miglior rapporto prezzo/prestazioni.