tecnologie
Stampa 3D in metallo LPBF: guida pratica
Quando la stampa 3D in metallo LPBF batte CNC e fusione, le regole di progettazione che contano e quando un super-polimero o la CFC può sostituirla.
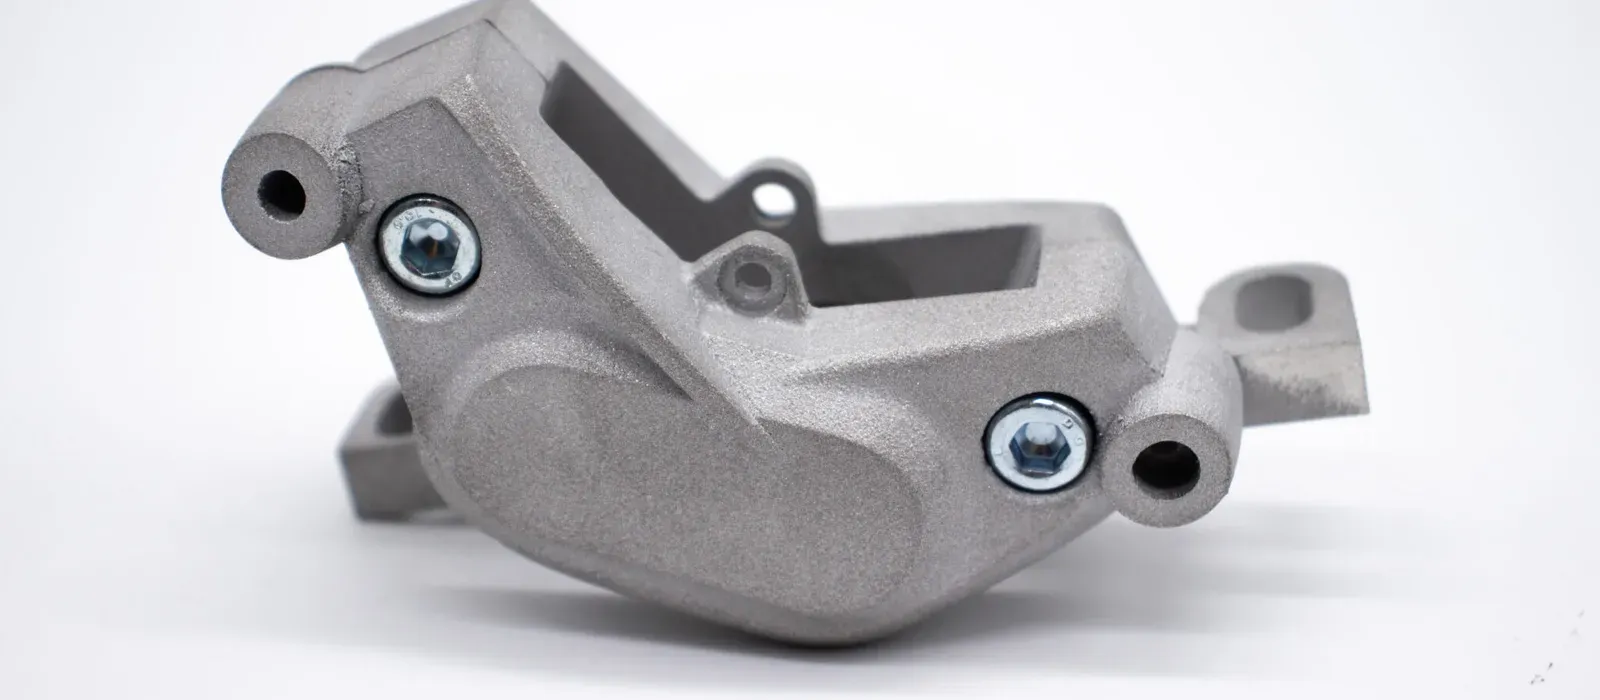
La stampa 3D in metallo LPBF (Laser Powder Bed Fusion, nota anche come DMLS o SLM) fonde polvere metallica strato dopo strato con un laser e produce pezzi in metallo denso, con proprietà paragonabili al materiale lavorato. Conviene quando il pezzo ha canali interni, strutture reticolari o forme che la CNC e la fusione non possono realizzare, oppure quando servono pochi esemplari senza attrezzature. Per pezzi prismatici semplici e grandi volumi, lavorazione di macchina e fusione restano di norma più economiche.
Come funziona la fusione laser a letto di polvere
Il pezzo cresce per strati da 20–60 µm in una camera chiusa sotto argon. A ogni strato la racla stende la polvere metallica, il laser a fibra, guidato da specchi galvanometrici, fonde la sezione del pezzo e la piattaforma scende di uno strato. LPBF è il nome generico, che la norma ISO/ASTM 52900 classifica come PBF-LB/M; DMLS e SLM sono nomi commerciali dello stesso principio.
Il pezzo nasce saldato al piatto di stampa tramite supporti, che lo ancorano e smaltiscono il calore. La densità relativa tipica supera il 99,5%.
Quando conviene rispetto a CNC e fusione
Conviene quando a pesare sul costo è la complessità della geometria, non la quantità. Il confronto, in termini indicativi:
| Criterio | LPBF | Lavorazione CNC | Fusione |
|---|---|---|---|
| Canali interni e lattice | sì, anche curvi e conformali | solo fori rettilinei | limitati, servono anime |
| Attrezzature dedicate | nessuna | staffaggi e programma CAM | modello e stampo |
| Quantità ideale | pezzo singolo e piccole serie | dal singolo alle serie medie | volumi elevati |
| Pezzi prismatici semplici | poco conveniente | di norma la più economica | dipende dal volume |
| Tolleranze strette | con ripresa di macchina | sì | con ripresa di macchina |
Applicazioni tipiche:
- inserti per stampi con canali di raffreddamento conformali;
- collettori, ugelli e componenti per fluidodinamica;
- staffe alleggerite con ottimizzazione topologica;
- consolidamento di assiemi: più componenti riprogettati in un unico pezzo;
- ricambi fuori produzione, prototipi funzionali e piccole serie.
Quando non conviene
La stampa in metallo non conviene quando il pezzo si ricava facilmente da barra o da piastra. Un componente prismatico, con fori dritti e superfici piane, costa quasi sempre meno in CNC. Lo stesso vale per i grandi volumi, dove stampo o programma CAM si ammortizzano su molti pezzi.
Contano anche le dimensioni: i sistemi LPBF industriali che utilizziamo hanno un volume di costruzione fino a 400 × 400 × 400 mm; oltre, il pezzo va diviso o affidato a un altro processo. Spesso la soluzione migliore combina le due tecnologie: stampa in metallo per la geometria, ripresa di macchina per le superfici funzionali.
Regole di progettazione che contano
Le indicazioni che seguono sono orientative: le verifichiamo sul tuo CAD con la consulenza DfAM.
- Sbalzi e supporti. Le superfici inclinate sotto circa 45° rispetto al piano di stampa richiedono supporti da rimuovere, che lasciano tracce. Smussi e angoli autoportanti al posto delle superfici piane a sbalzo riducono costi e tempi.
- Fori. I fori orizzontali piccoli si stampano senza supporti; quelli più grandi conviene disegnarli a goccia oppure riprenderli di macchina.
- Pareti e dettagli. La feature minima è di 0,75 mm e gli strati sottili consentono pareti sottili, ma lo spessore minimo dipende da altezza, lega e funzione: meglio verificarlo prima di congelare il disegno.
- Canali interni e polvere. Ogni cavità deve avere aperture da cui far uscire la polvere non fusa a fine stampa.
- Orientamento. Decide dove servono supporti, quali superfici restano più ruvide e quanto dura la stampa: va scelto insieme alle superfici funzionali.
- Tensioni residue. Il ciclo rapido di fusione e raffreddamento accumula tensioni nel pezzo; sezioni il più possibile uniformi aiutano a limitare le deformazioni.
Post-lavorazioni: dal piatto al pezzo finito
Dopo la stampa il pezzo viene distensionato ancora sul piatto, poi separato, liberato dai supporti e rifinito. La precisione dimensionale tipica è ±0,2% (minimo ±0,1–0,2 mm); per tolleranze più strette le superfici funzionali si riprendono di macchina utensile. Per questo conviene prevedere a disegno un sovrametallo sulle superfici da lavorare. Eventuali trattamenti termici aggiuntivi e finiture dipendono dalla lega e si concordano in fase di preventivo.
Quando un super-polimero o la CFC sostituisce il metallo
Se il pezzo deve essere metallico solo per resistenza o rigidezza, spesso un polimero ad alte prestazioni o un composito fa lo stesso lavoro con meno peso. Il PEEK lavora a temperature elevate e resiste ad ambienti chimici aggressivi: il confronto completo è nella guida PEEK vs Ultem vs PPS. La fibra continua di carbonio (CFC) raggiunge resistenze a trazione fino a 900 MPa lungo la fibra, con rigidezza specifica paragonabile all'alluminio: ne parliamo nella guida al metal replacement con CFC.
Il metallo resta la scelta giusta oltre i limiti termici dei polimeri, su superfici soggette a forte usura o quando la specifica lo impone. Negli altri casi chiedi il confronto: FDM e CFC sono nei nostri laboratori a Brescia, con la corsia Express per i prototipi.
Da dove iniziare
Carica il CAD in formato STEP o STL dal form preventivo: l'invio attiva automaticamente il nostro NDA standard. Indica la lega che ti serve oppure le prestazioni attese (resistenza meccanica, temperatura d'esercizio, corrosione, peso), le quantità e le superfici con tolleranze critiche. Entro 24 ore lavorative ricevi il preventivo con lega, processo e tempi di consegna, insieme a una revisione DfAM di base gratuita. Se il pezzo può diventare un polimero o un composito, te lo diciamo nello stesso preventivo. Specifiche complete nella pagina stampa 3D in metallo.